Los 10 principales riesgos de calidad del género de punto (y cómo los compradores los detectan a tiempo)
Actualizado 24/8/202612 min readPor Simon Liu · Licheng Knitwear
La mayoría de los problemas de calidad de los jerséis no son aleatorios: se agrupan en torno a los mismos diez modos de fallo, cada uno con un punto predecible en el calendario donde aún pueden corregirse a bajo coste. Cuando un responsable de QC está revisando un nuevo pedido de jerséis, la verdadera pregunta no es si aparecerán problemas, sino si el plan de inspección y la conversación de muestreo están diseñados para detectarlos antes del envío. Esta guía recorre los diez riesgos de calidad del género de punto que vemos con más frecuencia en Licheng —pilling, encogimiento, costuras laterales retorcidas, baños de tinte desiguales, errores de colocación del hangtag, desviación de etiquetas, estiramiento del escote, inconsistencia en el remallado, tallas mal graduadas y daños de empaque—, con cómo se manifiesta cada uno, su causa raíz, cuándo aparece en la producción, el paso de QC que debería detectarlo y la pregunta concreta que debe hacer a su proveedor durante el muestreo.
Rara vez se pierde un pedido de jerséis por un único defecto espectacular. Se pierde por un pequeño conjunto de riesgos de calidad recurrentes que todos en la cadena de suministro han visto antes, y que casi siempre podrían haberse detectado antes de lo que se detectaron. Tras gestionar programas OEM y de marca privada desde Dongguan desde 2018, hemos aprendido que los diez riesgos que siguen cubren la inmensa mayoría de las quejas de los compradores en programas de punto de 3GG a 18GG. No son exóticos. Son lo bastante conocidos como para que un buen plan de QC, un tech pack completo y la conversación de muestreo adecuada eviten que lleguen siquiera a la inspección final.
Esta guía está escrita para el responsable de QC que evalúa el riesgo de un nuevo pedido de jerséis. Para cada riesgo, cubrimos cómo se manifiesta en la prenda terminada, la causa raíz dentro de la fábrica, cuándo tiende a aparecer dentro del calendario de producción, el paso de QC específico que lo detecta y una pregunta que puede hacer al proveedor durante el muestreo para confirmar que el riesgo se está gestionando, no solo aceptando.
Por qué
el riesgo de calidad en el género de punto es distinto al del corte y confección
El género de punto es un tejido que se construye, no un tejido que se corta. El hilo, la galga, la densidad de puntada, el remallado, el vaporizado y el acabado interactúan entre sí, lo que significa que un defecto en una etapa puede ocultarse hasta dos etapas después. Un problema de remallado puede no resultar evidente hasta después del planchado a vapor. Un problema de encogimiento puede no aparecer hasta después de la primera prueba de lavado. Una diferencia entre baños de tinte puede pasar desapercibida en un panel suelto y fallar en el jersey montado. La consecuencia para un plan de QC es que los puntos de inspección deben escalonarse, no concentrarse al final. Cuanto antes detecte un riesgo, más barata será la corrección: volver a tejer un panel antes del remallado cuesta una fracción de rehacer un jersey ya montado y rematado.
Ready to Start Your Project?
Get a free catalog or submit an RFQ today. Our team will respond within 24 hours.
Los 10 riesgos siguientes están ordenados aproximadamente según el punto del proceso donde se originan, desde el nivel del hilo hasta el del empaque. Ninguno de ellos es exclusivo de una fábrica o un país; son los modos de fallo universales de la categoría.
Los 10 riesgos de calidad del género de punto que debe prever
Los 10 riesgos de calidad del género de punto que debe prever
1. Pilling
Cómo se manifiesta: pequeñas bolitas de fibra en zonas de alta fricción —axila, costuras laterales, dobleces del puño, donde roza la correa de un bolso— que aparecen tras los primeros usos o ciclos de lavado.
Causa raíz: las fibras de hebra corta, el hilo de baja torsión, los acabados suaves cepillados y la baja densidad de puntada aumentan la propensión al pilling. El algodón puro de tacto suave o las mezclas de lambswool de baja calidad son más vulnerables que la lana peinada de torsión apretada o las mezclas de acrílico antipilling.
Cuándo aparece: durante las pruebas de uso de la muestra y tras la prueba de lavado de la muestra de producción. Una vez enviado, aparece con el consumidor en los primeros 30 días.
Paso de QC que lo detecta: prueba de pilling Martindale o de caja ICI sobre la muestra del hilo de producción (calificación del sector mínimo de 3-4 para uso diario), más una evaluación controlada de lavado y uso de cinco ciclos sobre la muestra PP.
Pregunte al proveedor durante el muestreo: «¿Puede realizar una prueba de pilling sobre el hilo de producción antes de que aprobemos la PP y compartir la calificación junto con el informe de la prueba de lavado?». Si el hilo está en el límite, acuerde por escrito si lo aceptará, solicitará una torsión más apretada o cambiará a una mezcla antipilling.
2. Encogimiento fuera de tolerancia
Cómo se manifiesta: el largo del cuerpo, el largo de manga y la medida de pecho se reducen más allá de la tolerancia del tech pack tras el primer lavado doméstico. Las mezclas ricas en algodón y la lana sin tratar son los infractores típicos.
Causa raíz: la etapa de lavado y blocking durante el acabado se hizo con prisas, la temperatura de vaporizado fue inconsistente o el hilo en sí no se había prerrelajado. La fibra de algodón se relaja al contacto con el agua; la lana se afieltra con el calor y la agitación.
Cuándo aparece: en la prueba de lavado de la muestra PP. Si se omite en la PP, aparece en las mediciones de QC de producción tras el lavado, o con el consumidor final.
Paso de QC que lo detecta: prueba de lavado sobre la muestra PP utilizando las instrucciones reales de la etiqueta de cuidado, con mediciones antes y después. La tolerancia suele ser de +/- 3% en el largo del cuerpo y el pecho, y +/- 4% en la manga.
Pregunte al proveedor durante el muestreo: «¿Cuál es la tasa de encogimiento documentada para este hilo y esta galga en su prueba de lavado, y cómo se ajusta el acabado de producción para compensarla?». Una fábrica seria ya tendrá una cifra.
3. Costura lateral retorcida
Cómo se manifiesta: la costura lateral gira en espiral alrededor del cuerpo en lugar de bajar recta desde la axila hasta el dobladillo. A menudo visible en quien la lleva en el primer minuto, especialmente en cortes chunky u oversized.
Causa raíz: tensión de puntada desigual entre los paneles delantero y trasero, o vaporizado y blocking asimétricos tras el remallado. Los paneles fully fashioned son menos propensos; el corte y confección sobre tejido de punto es más propenso.
Cuándo aparece: en el remallado y de nuevo tras el vaporizado final, pero con mayor claridad cuando el jersey se cuelga en un maniquí.
Paso de QC que lo detecta: inspección en maniquí durante el acabado y de nuevo en el QC final. Las mediciones en plano no detectan la torsión; la prenda debe colgar de forma natural.
Pregunte al proveedor durante el muestreo: «¿Va a tejer esto fully fashioned o por corte y confección, y puede mostrarme la alineación de la costura lateral sobre un maniquí vestido, no solo la foto en plano?».
4. Baños de tinte desiguales
Cómo se manifiesta: variación sutil de tono entre las mangas y el cuerpo, entre el delantero y el trasero, o entre las cajas empacadas. A menudo invisible bajo la luz de fábrica, muy visible a la luz del día o de la tienda.
Causa raíz: hilo de dos baños de tinte usado en una misma prenda, o dos baños repartidos en el pedido sin igualarse. Los colores oscuros sólidos (azul marino, negro, marrón profundo) y los grises metaméricos son los de mayor riesgo.
Cuándo aparece: en la inspección de paneles si el remallador está atento; de lo contrario, en el QC final bajo luz de día o caja de luz D65; de lo contrario, en el punto de venta del comprador.
Paso de QC que lo detecta: todos los paneles de una misma prenda tejidos del mismo baño de tinte, los números de baño registrados frente a las fichas de paquete, y una verificación en caja de luz D65 en la inspección final.
Pregunte al proveedor durante el muestreo: «¿Cuántos baños de tinte se usarán para cubrir la cantidad de hilo de producción de este color, y cómo se segregarán los baños a lo largo del pedido?». Confirme que una misma prenda nunca abarque dos baños.
5. Colocación incorrecta del hangtag
Cómo se manifiesta: hangtag colocado en la ubicación equivocada de la prenda (axila izquierda en lugar del cuello trasero derecho), atravesado por el cuerpo de punto provocando un agujero, o colocado con el color de hilo o la dirección del nudo equivocados.
Causa raíz: una instrucción de empaque que fue verbal y no visual; un operario de empaque que no ha visto la foto de especificación; o un cambio de hangtag de última hora no comunicado a la planta de acabado.
Cuándo aparece: en el QC final y en el CD del comprador durante la recepción: demasiado tarde para una corrección barata.
Paso de QC que lo detecta: una especificación de colocación de hangtag ilustrada con foto dentro de la instrucción de empaque, e inspección durante el proceso de empaque.
Pregunte al proveedor durante el muestreo: «¿Puede la instrucción de empaque incluir una foto de la ubicación exacta del hangtag, el tipo de hilo y el nudo, para que el equipo de acabado trabaje a partir de una imagen y no de una descripción?».
6. Desviación en la colocación de etiquetas
Cómo se manifiesta: la etiqueta de cuidado o de talla cosida 5-10 mm fuera de la posición de especificación —demasiado abajo en la costura lateral, torcida o mirando hacia el lado equivocado—. La desviación de la etiqueta de marca en el interior del cuello es la más visible.
Causa raíz: etiquetas cosidas antes de que la costura lateral esté plenamente fijada, o cosidas sin un punto de referencia fijo en la plantilla del operario. La desviación se acumula a lo largo de un pedido.
Cuándo aparece: durante la inspección de etiquetas en línea en el acabado; si se pasa por alto, en el QC final.
Paso de QC que lo detecta: inspección en proceso en la estación de etiquetado con un calibre de medición frente a la referencia del tech pack, más inspección AQL en el QC final.
Pregunte al proveedor durante el muestreo: «¿Cómo fija el operario la posición de la etiqueta: a ojo o con una plantilla referenciada a la costura lateral? ¿Puede confirmar que se usará la misma plantilla en la corrida de producción?».
7. Estiramiento del escote
Cómo se manifiesta: el rib de cuello redondo o mock que ya no recupera su forma: queda plano y abierto sobre el pecho, o la punta del cuello en V se descuelga. A menudo aparece tras uno o dos ciclos de ponerse y quitarse la prenda.
Causa raíz: densidad de rib insuficiente, torsión del hilo del rib demasiado suave, un remallado en la unión del cuello que estiró en exceso el rib, o un vaporizado que aplanó la estructura del rib.
Cuándo aparece: durante la muestra de ajuste y de nuevo tras la prueba de uso de la muestra PP.
Paso de QC que lo detecta: una prueba de estiramiento y recuperación sobre la muestra PP (estirar el cuello un 30% más allá de su circunferencia en reposo, mantener 10 segundos, medir la recuperación en un plazo de 60 segundos), más una comprobación visual tras el ajuste en una cabeza de maniquí.
Pregunte al proveedor durante el muestreo: «¿Cuál es la galga del rib y el número de puntadas en el cuello, y puede realizar una prueba de estiramiento-recuperación sobre el escote de la muestra PP antes de que aprobemos?».
8. Inconsistencia en el remallado
Cómo se manifiesta: puntadas de remallado desiguales en el hombro, la unión del cuello o la costura lateral: algunas puntadas demasiado apretadas (fruncidas), otras demasiado sueltas (abiertas), o un escalón visible en la línea de remallado.
Causa raíz: operarios distintos en el mismo pedido, una máquina de remallar sin mantenimiento, o cambios de hilo entre la muestra y la producción que el remallador no ajustó.
Cuándo aparece: en la inspección de remallado si la fábrica realiza una; de lo contrario, en el QC final y muy a menudo tras el primer lavado, cuando se evidencia el esfuerzo en el remallado.
Paso de QC que lo detecta: inspección de remallado en línea (un inspector en la estación de remallado), más una prueba de tracción de costura sobre la muestra PP (estirar la costura remallada hasta una extensión del 50% y comprobar si hay separación de puntadas).
Pregunte al proveedor durante el muestreo: «¿Se usarán el mismo operario de remallado y la misma configuración de máquina en toda la producción, y puede documentarse una prueba de tracción de costura sobre la muestra PP?».
9. Tallas mal graduadas
Cómo se manifiesta: la talla M mide casi como una L, la talla XL con mangas demasiado cortas, o el salto entre L y XL es inconsistente entre cuerpo, manga y pecho. La variación internacional de tallas (M de EE. UU. frente a 50 de la UE) lo agrava.
Causa raíz: la tabla de tallas del tech pack estaba incompleta, las reglas de graduación se asumieron en lugar de escribirse, o el patronista de la fábrica graduó solo el pecho y aplicó una proporción uniforme a las demás medidas.
Cuándo aparece: cuando la muestra de ajuste se aprueba en M pero la producción llega repartida por todo el rango de tallas.
Paso de QC que lo detecta: una muestra de juego completo de tallas (de XS a 3XL o el rango real) medida frente a la especificación, antes de que comience el tejido de producción. El QC final debe incluir una pieza de cada talla en la extracción AQL.
Pregunte al proveedor durante el muestreo: «¿Podemos aprobar un juego de tallas, no solo una talla, antes de comprometer el hilo de producción?». El coste de unas pocas muestras adicionales es mucho menor que el coste de una producción mal graduada.
10. Daños de empaque
Cómo se manifiesta: líneas de arruga que no se quitan con vapor, marcas de percha en el hombro, manchas por transferencia del papel de seda, o rozaduras de la bolsa de polietileno sobre colores oscuros. El aplastamiento de las cajas durante el transporte añade arrugas en la línea de doblez.
Causa raíz: doblado apresurado sin papel de seda, bolsas de polietileno demasiado ajustadas, cajas sobrellenadas, o un patrón de doblez que coloca el gráfico impreso en el doblez exterior, donde se arruga.
Cuándo aparece: en el CD del comprador durante la recepción y en el punto de venta al desembalar las prendas.
Paso de QC que lo detecta: inspección durante el empaque del patrón de doblez, la colocación del papel de seda, el ajuste de la bolsa de polietileno y el llenado de la caja, más una prueba de caída sobre la caja empacada en el QC final.
Pregunte al proveedor durante el muestreo: «¿Puede enviar una muestra de caja máster totalmente empacada, incluyendo bolsa de polietileno, papel de seda, hangtag y marca de caja, para que podamos poner a prueba la especificación de empaque antes de la producción?».
Tabla resumen: riesgo, momento y paso de QC
#
Riesgo
Cuándo aparece
Paso de QC que lo detecta
Pregunta de muestreo
1
Pilling
Prueba de uso PP / consumidor
Prueba de pilling Martindale o ICI + lavado de 5 ciclos
Calificación de pilling del hilo de producción
2
Encogimiento
Prueba de lavado PP / producción
Prueba de lavado muestra PP, medir antes/después
Tasa de encogimiento documentada
3
Costura lateral retorcida
Comprobación en maniquí en el acabado
Inspección en maniquí colgado (no en plano)
Fully fashioned vs corte y confección
4
Baños de tinte desiguales
QC final / punto de venta
Caja de luz D65, un baño por prenda
Recuento de baños y plan de segregación
5
Colocación del hangtag
QC final / CD del comprador
Especificación de empaque con foto + comprobación en proceso
Especificación de colocación basada en foto
6
Desviación de colocación de etiquetas
Etiquetado en línea / QC final
Etiquetado con plantilla + AQL final
Posicionamiento con plantilla vs a ojo
7
Estiramiento del escote
Ajuste PP + uso
Prueba de estiramiento-recuperación en escote PP
Galga del rib y número de puntadas
8
Inconsistencia en el remallado
Estación de remallado / tras lavado
Comprobación de remallado en línea + prueba de tracción de costura
Mismo operario/máquina en todo el pedido
9
Tallas mal graduadas
Entrega de producción
Muestra de juego completo de tallas antes de producción
Aprobar juego de tallas, no una sola talla
10
Daños de empaque
CD del comprador / punto de venta
Inspección de empaque + prueba de caída de caja
Muestra de caja máster totalmente empacada
Cómo construir un plan de QC basado en riesgos para un nuevo pedido de jerséis
Un plan de QC que trate los diez riesgos por igual fracasará. Hay que secuenciarlos. Los riesgos 1-4 son decisiones de la etapa de hilo y tejido: deben resolverse antes de teñir y comprometer el hilo de producción. Los riesgos 5-8 son controles de la etapa de confección: necesitan inspección en línea y una aprobación clara de la muestra PP. Los riesgos 9-10 son controles previos al envío: necesitan un plan de inspección AQL sólido y un ensayo de caja máster. Una regla práctica útil es que cualquier riesgo detectado en la muestra PP es aproximadamente un orden de magnitud más barato de corregir que el mismo riesgo detectado en la inspección final, y otro orden de magnitud más barato que detectarlo en el CD del comprador.
Normalmente construimos el plan de inspección en torno a cuatro puntos de control: aprobación del hilo de producción (cubre pilling y encogimiento), aprobación de la muestra PP (cubre los riesgos 1-9 en forma de muestra), inspección durante la producción en torno al 50-60% de avance (cubre los riesgos 3, 5, 6 y 8 sobre unidades reales de producción) e inspección AQL previa al envío al 100% empacado (cubre los riesgos 4, 5, 6, 9 y 10). Cuando el programa es de alto riesgo —un hilo nuevo, un bloque de estilo nuevo, una fábrica nueva—, añadir un inspector externo en uno de estos puntos suele valer la pena.
Cómo gestiona Licheng estos riesgos en un programa OEM
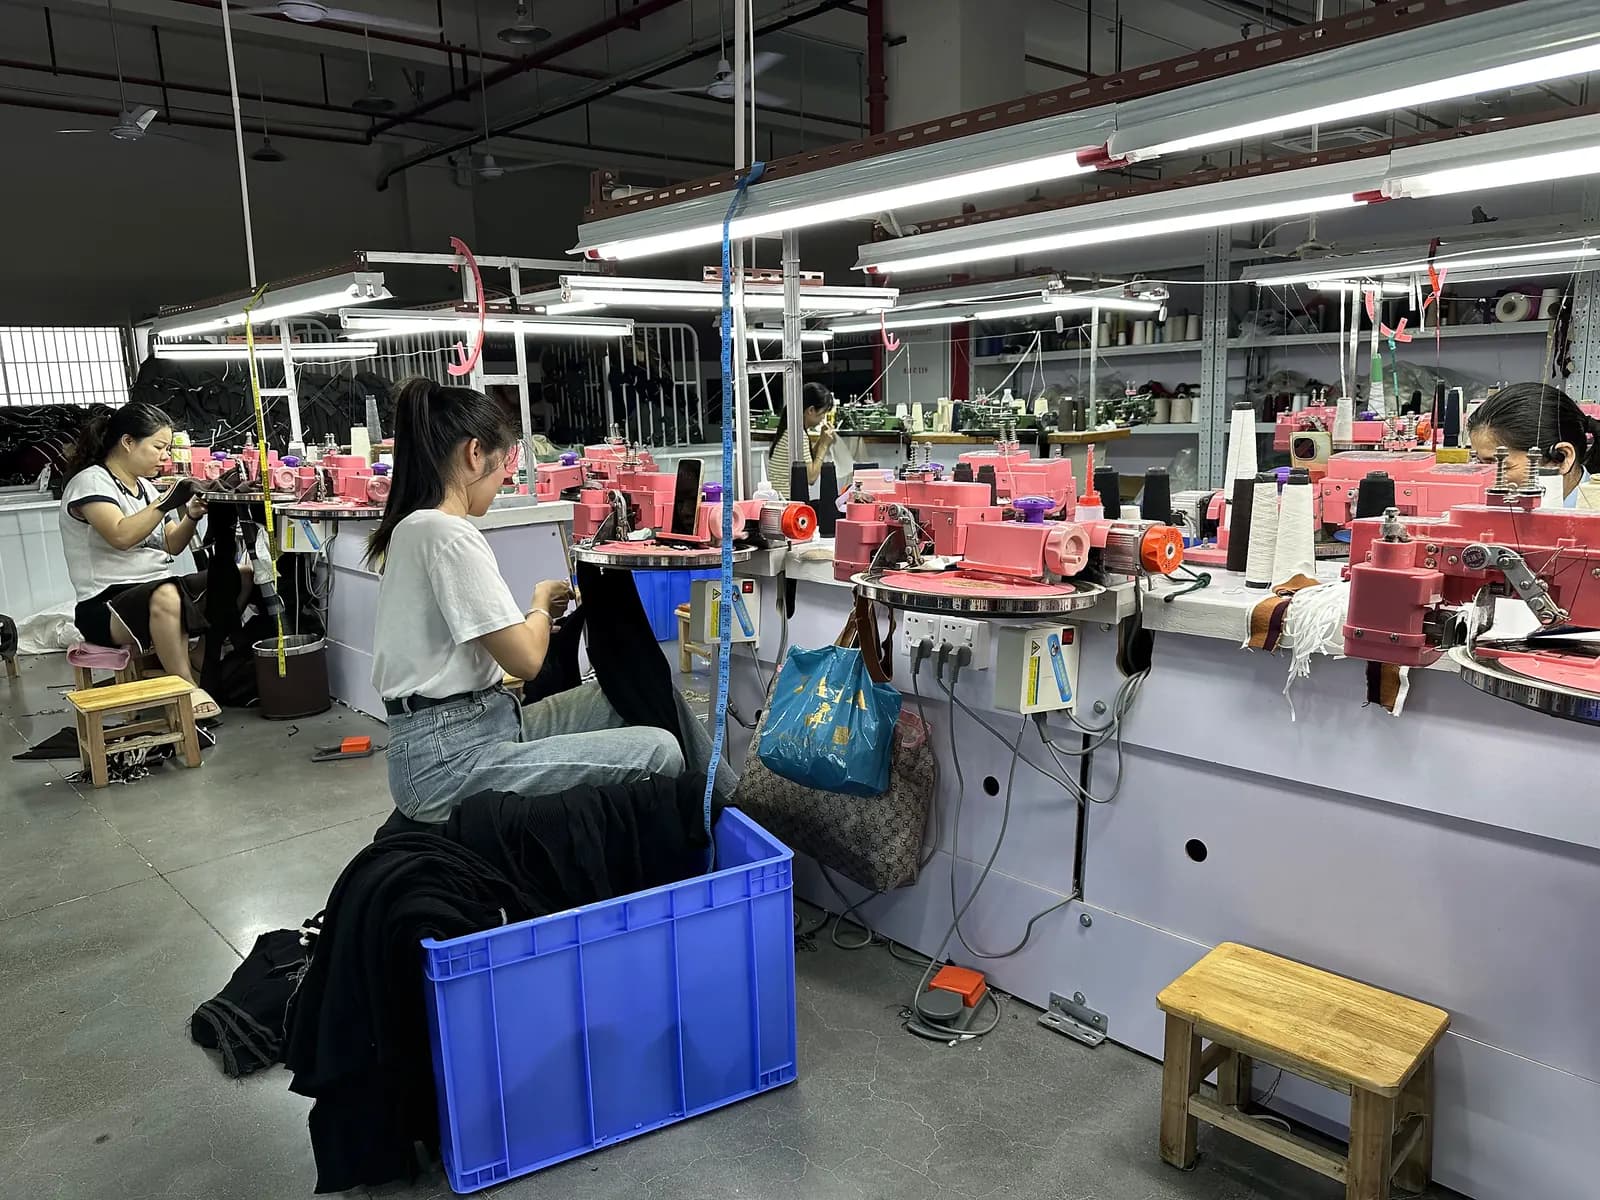
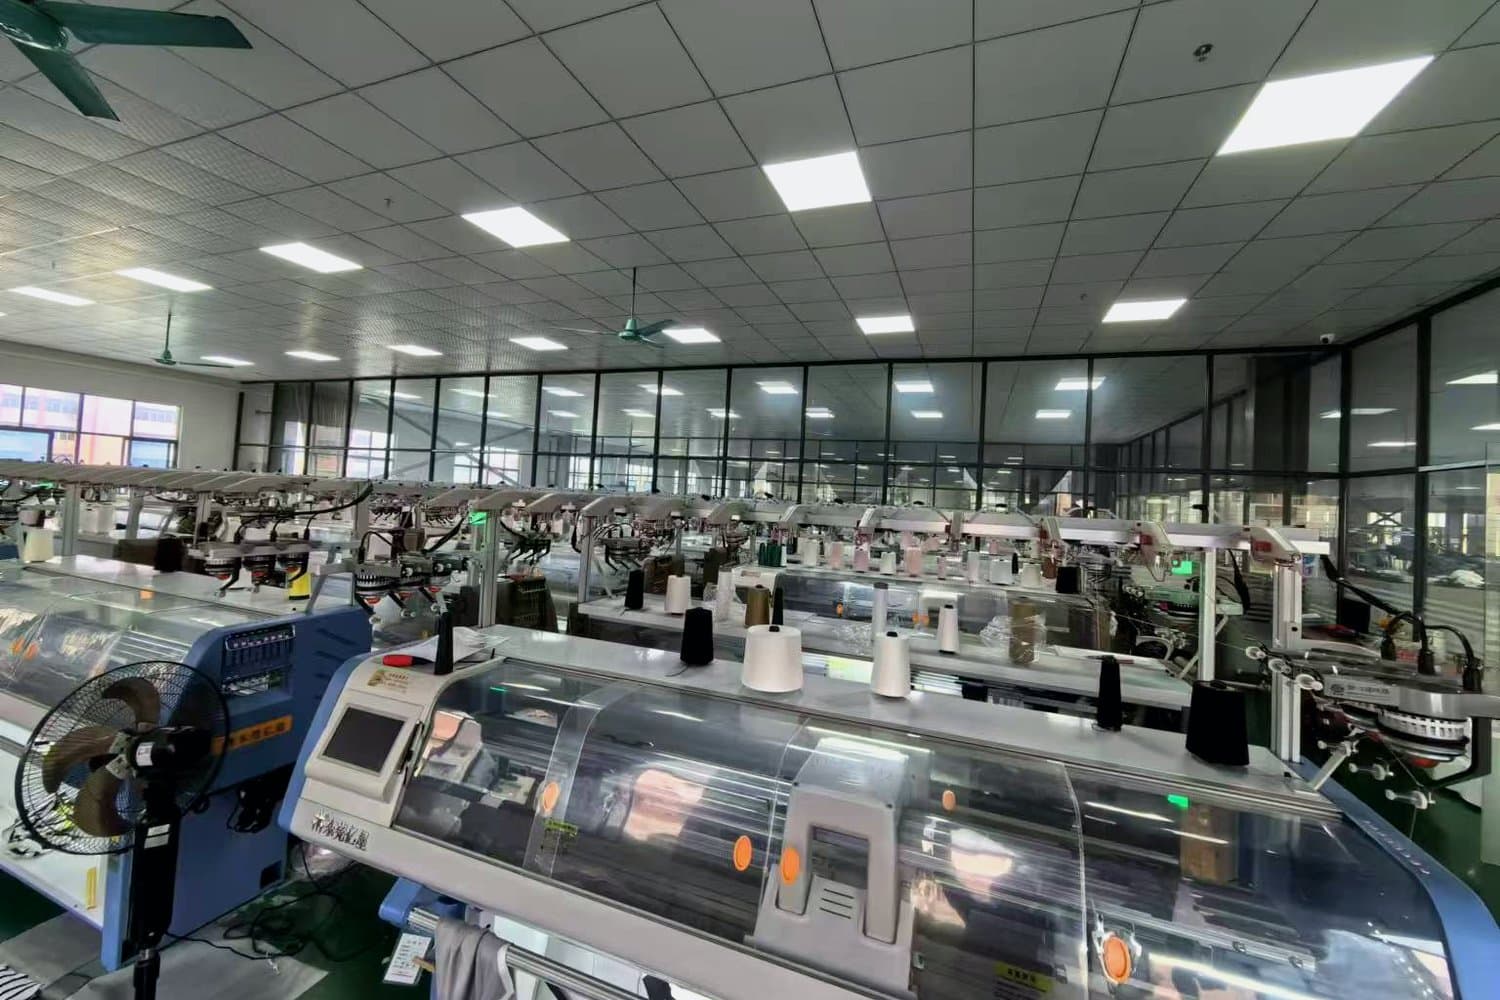
Trabajamos con la mayoría de nuestros compradores bajo un modelo OEM/ODM, con un MOQ de catálogo desde 30 pcs por color, un plazo de muestra de 7-25 días y un plazo de producción de 30-45 días para programas típicos en 5GG, 7GG y 12GG (3GG y 14GG cuando el diseño lo requiere). La ventana de muestra de 7-25 días es lo que hace realista un QC basado en riesgos: da margen para una muestra PP adecuada con prueba de lavado, prueba de estiramiento-recuperación y comprobación del juego de tallas antes de teñir el hilo de producción. La inspección AQL y la detección de agujas/metales son estándar en el QC final. No somos los únicos en esto: muchos OEM serios de Dongguan, Guangdong, trabajan con una disciplina similar. La diferencia entre los programas que se envían limpios y los que no, según nuestra experiencia, está en si el tech pack y la especificación de empaque del comprador son lo bastante detallados como para que la fábrica pueda inspeccionar a partir de ellos, y no solo producir a partir de ellos.
Para los compradores que están montando un nuevo programa de jerséis y no tienen claro dónde reside el riesgo, el punto de partida más útil suele ser dos documentos: un tech pack completo (que incluya la tabla de tallas, el objetivo de la prueba de lavado, el objetivo de calificación de pilling del hilo y una foto de empaque comparativa y etiquetada) y un plan de inspección que asigne el paso de QC frente a cada uno de los diez riesgos anteriores. Con esos dos en mano, la conversación con la fábrica pasa de «por favor, háganlo bien» a «por favor, confirmen frente a estas comprobaciones», que es la conversación que realmente detecta el riesgo a tiempo.
---
Hable con nuestro equipo sobre esto
Si está planificando un proyecto real en torno a cualquiera de los puntos anteriores, estaremos encantados de echarle un vistazo rápido. Envíenos un breve resumen y le responderemos en un día hábil con una dirección práctica, una estimación de MOQ y plazo de entrega, y un plan de muestras si tiene sentido.
La falta de coincidencia entre partidas de tintura es la que más comúnmente se pasa por alto en la inspección final, porque la iluminación de fábrica a menudo oculta la variación de tono que se hace evidente bajo la luz del día o la iluminación D65 de tienda. Una verificación con caja de luz en el QC final y una regla escrita de una partida por prenda desde el inicio de la OC son los dos controles más baratos. La inconsistencia en el remallado es la segunda más pasada por alto, porque puede superar una verificación visual en el final pero fallar tras el primer lavado del consumidor.
Para una nueva combinación de hilo, galga o acabado, ambos ensayos son esenciales antes de la aprobación de PP. Para un pedido repetido sobre un hilo que ya se ha enviado limpiamente y donde el tintorero y el acabador no han cambiado, una verificación documentada de encogimiento sobre la tirada de producción suele ser suficiente; el pilling puede referenciarse al ensayo anterior. Si algo en la cadena de suministro ha cambiado — nueva tintorería, nueva partida de hilo de un molino diferente, nueva línea de acabado — trátelo como un hilo nuevo y vuelva a ensayar.
La construcción fully fashioned reduce el riesgo de costura lateral torcida (riesgo 3) y la inconsistencia de remallado en el hombro (riesgo 8) porque los paneles se tejen a la forma y se unen en puntos de puntada fijos. El corte y confección sobre tejido de punto aumenta ambos, más una pequeña cantidad de riesgo de encogimiento porque los bordes cortados se relajan de manera diferente. El corte y confección es más rápido y barato, por lo que tiene su lugar; la compensación debe ser una decisión consciente en el tech pack, no una ocurrencia tardía.
Antes de que se comprometa el hilo de producción. Una muestra de conjunto de tallas es la única manera fiable de detectar tempranamente el escalado erróneo (riesgo 9), porque las reglas de escalado que parecen correctas en M pueden agravarse a lo largo de la tirada y fallar en XS o 3XL. El tiempo adicional de muestra — típicamente de 5 a 10 días dentro de la ventana de 7 a 25 días — y el hilo adicional utilizado para las muestras son pequeños en relación con el coste de una entrega de producción mal escalada. Recomendamos la aprobación de un conjunto de tallas siempre que la gama de tallas abarque más de tres tallas o cuando la marca sea un nuevo bloque de ajuste.
No siempre, pero es muy recomendable para el primer pedido con una fábrica nueva, para hilos de alto valor y para pedidos con arte o escalado complejos. Incluso cuando no se utiliza, la opción de una inspección de terceros en el contrato de la OC cambia el incentivo de la fábrica, porque saben que podría enviarse un inspector independiente. Para pedidos repetidos con un proveedor conocido en un programa estable, la propia inspección AQL de la fábrica más la revisión por parte del comprador del informe de inspección suele ser suficiente. La decisión debe estar en el plan de riesgos, no en el presupuesto.
Nos especializamos en suéteres de hombre, cárdigans, chaquetas de punto, prendas de punto jacquard y prendas de punto de marca privada. Apoyamos a compradores B2B con desarrollo OEM/ODM, desarrollo de muestras y planificación de producción en serie.
Gratis: Informe comparativo de sourcing de punto 2026
MOQ, plazos, rangos de coste, elección de galga y puntos de control de calidad en los programas OEM/ODM habituales para Norteamérica y Europa. Deje su correo y le enviamos el enlace en 30 segundos.
Sin spam. Cancele la suscripción con una sola respuesta. Usamos su correo únicamente para enviarle el informe y, si lo desea, continuar la conversación de sourcing.
Las marcas mostradas son socios OEM/ODM a los que hemos prestado servicio anteriormente. Los logotipos son decorativos y no implican ningún respaldo actual.